 技术服务热线:400-811-0125


在线询盘
更多+
咨询内容:
你还没有添加任何产品
发表时间: 2026-10-24 13:49:42
作者: 广东华士科技股份有限公司
浏览:
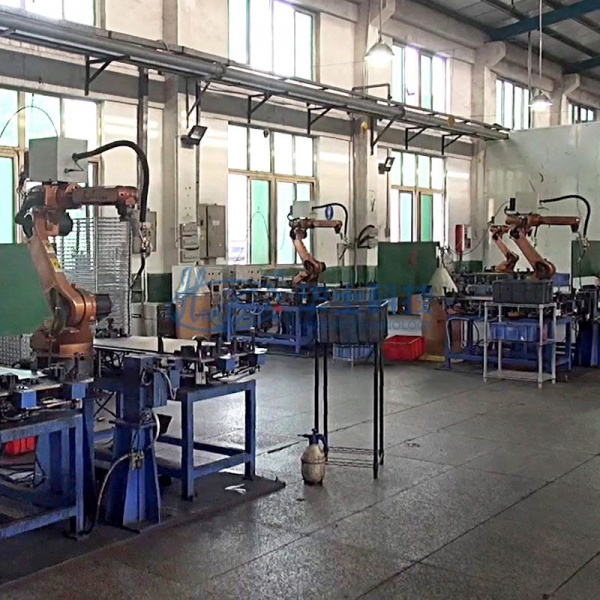
车架是两轮车核心承载结构,焊缝质量直接关系行驶安全与产品寿命。目前不少企业仍靠手工焊接,焊缝一致性受焊工技能与人员流动影响,品质波动制约产能释放。广东华士科技股份有限公司(以下简称“华士科技”)针对两轮车车架焊接工序,推出按客户产品非标定制的机器人焊接工作站:以六轴机器人搭配双工位翻转工作台,按材质选配焊接工艺,实现焊接自动化、标准化生产。

一、车架焊接痛点:从“焊得上”到“焊得一致”
车架由多根管材弯曲、拼接、焊接成型,交叉接口与多弧度管件多、焊接位置分散,对焊缝强度和外观要求较高。生产中主要存在以下问题:
1.手工焊接品质波动大。车架管材以碳钢为主,参数依赖焊工经验控制,不同人员与状态差异直接造成熔深不均、飞溅大、成型差,存在虚焊、焊穿风险。
2.车架变形控制困难。管壁较薄、热输入集中,手工操作热量分布难控,易产生热变形,整形校正增加工时;过度打磨会造成管壁减薄,留下隐患。
3.熟练焊工招聘留存难度增加。岗位伴随弧光、烟尘、高温,人员流动直接影响产能稳定,用工成本随之上升。
4.安全环保管理压力大。开放式工位弧光外泄、烟尘扩散,职业健康与安全生产验收压力持续加大。
二、工作站技术方案:非标定制,匹配实际产品
工作站以六轴焊接机器人为核心,工作台采用双工位翻转结构,按客户车架的管材规格、壁厚、焊缝形式和产能目标非标定制,贴合实际工况。
六轴机器人与多工艺选配
六轴机器人运动灵活,可到达车架各角度焊接位置。焊接电源不做固定配置,按管材材质与焊缝要求选型:
• 碳钢车架多选二保焊,搭配高效送丝系统,熔深稳定、焊缝均匀,兼顾强度与轻量化,焊接变形可控;
• 不锈钢、铝合金及高外观要求工件可选氩弧焊,热影响区小,成型美观;
• 对热输入与精度要求较高的工件,可配置激光焊接单元,减小焊接变形。
示教盒与控制台预设焊接路径、电流与送丝速度并存档调用;更换车型时调取程序、更换工装夹具即可换产,缩短调试时间。
双工位翻转工作台
工件一次装夹,变位机自动翻转多角度施焊,减少翻面停机时间;两工位交替作业,消除机器人等待装夹的空耗。
安全防护与防碰撞
焊枪防碰传感器与伺服动态监测实时跟踪机器人与翻转台协同轨迹,规避干涉风险;配套安全围栏,保障人机作业安全。

三、双工位循环作业流程
1.操作人员将车架固定在工位1定制夹具内,锁紧启动;
2.机器人与变位机按预设程序协同动作,变位机同步翻转调整工件角度;
3.工位1焊接的同时,操作人员在工位2装好下一工件,焊接与上下料并行开展;
4.工位1焊完自动切换至工位2继续作业,操作人员取下工位1成品并重新上料,进入下一轮循环。
整站仅需一名操作人员值守,经简单培训即可上岗,不依赖熟练焊工。
四、摩托车架与电动车架:结构相似,方案非标定制
摩托车架与电动车架均为管材弯制组焊,交叉接口、多弧度管件多,工艺需求相近。但两者在管材规格、壁厚分布、受力点位置和整车尺寸上存在差异,不能套用同一套工作站。
华士科技按车型图纸与产能目标调整工装夹具与焊接参数:仅结构逻辑与双工位形式一致,定位点、压紧方式、变位机行程、焊接路径均按车型单独设计调试,保证主梁、侧管、连接支架焊接精度,减少气孔、漏焊、虚焊;同一平台更换夹具、调取程序即可适配多车型,满足多品种、中小批量生产。

五、项目落地改善效果
1.品质稳定可控:程序固化焊接轨迹与参数,每件车架焊接过程一致,熔深与成型稳定,减少虚焊、变形,降低返工整修损耗。
2.节拍稳定:双工位并行压缩设备等待时间,机器人连续作业,订单交付周期更可控。
3.用工门槛降低:操作工经培训负责装夹、下料与巡检即可,无需掌握焊接技能,降低人员流动带来的风险。
4.作业环境改善:封闭式工作站隔离弧光与烟尘,满足安全生产与职业健康管理要求。
六、项目交付与服务
华士科技提供从工艺验证到投产运维的全流程服务:
• 工艺验证:结合车架材质、管径壁厚与产能目标实物试焊,固化工艺参数;
• 方案与工装定制:按车间布局确定工作站配置,定制专用定位工装;
• 厂内调试预演:装配编程后在厂内模拟客户工况试产,确认性能达标;
• 现场交付投产:工程师上门安装标定,开展操作、换产、简易排障培训,完成小批量试产优化;
• 售后保障:7×24小时技术响应,支持后续新品车型工艺迭代。

结语
车架焊接自动化的核心,是机器人、变位机构、焊接工艺与工装夹具一体化匹配,而非单纯采购机器人本体。华士科技深耕焊接自动化25年,在广东惠州、江西高安设有两大生产基地,总占地面积5万平方米,拥有100余项国家专利,通过ISO9001质量管理体系认证与CE认证,提供全系列电阻焊设备、焊接机器人工作站及自动化焊接生产线定制服务。有金属焊接需求的企业可提供图纸或样品申请免费试焊,获取定制方案。



 长按图片保存/分享
微信客服
微信扫一扫
广东华士科技股份有限公司 © 版权所有 粤ICP备2024163479号 网站地图 点焊机厂家_排焊机厂家_滚焊机厂家_电阻焊机厂家_焊接生产线厂家
广东华士科技股份有限公司 © 版权所有
粤ICP备2024163479号

 电容储能点凸焊机
 中频直流点凸焊机
 变频交流点凸焊机
 工频交流点凸焊机
 滚(缝)焊机
 排焊机
 对焊机
 台式精密点焊机
 钣金箱柜
 厨房用具
 高、低压电器
 汽车零部件
 五金家电
 线材制品
 IBC吨桶
 厨房水槽
 橱柜拉篮
 空调冷凝器
 置物架网片
 抽屉网篮


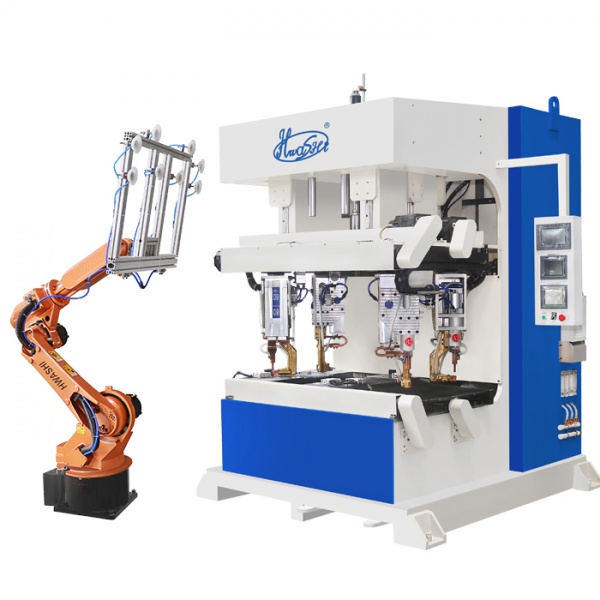


 焊接机器人
 搬运、码垛机器人
 上下料机器人
 新能源
 汽车制造
 轨道交通
 五金家具
 结构件
 电动车架焊接生产线
 防盗门骨架焊接生产线
 铁艺手提篮生产线
 置物架焊接生产线